简体中文
Fubang เป็นผู้ผลิตมืออาชีพที่เชี่ยวชาญด้านการออกแบบ ผลิตและจำหน่ายโซ่สแตนเลส
ความต้านทานแรงดึงและความล้าของโซ่ลูกกลิ้งความแม่นยำระยะพิทช์สั้นซีรีส์ B มีค่าถึง 1.1 เท่าหรือมาก...
See Details
เฟือง 48T เป็นเฟืองที่มี 48 ฟัน ซึ่งมักจะทำงานเป็นเฟืองขับเคลื่อนในขั้นตอนการลดขนาด โดยจะลดความเร็วเอาท์พุตตามอัตราส่วนที่สร้าง และเพิ่มแรงบิดด้วยปัจจัยที่เกือบจะเท่ากัน แต่ "48T" ระบุจำนวนฟันเท่านั้น - ระยะพิทช์โซ่ รู รูปแบบดุม และวัสดุจะตัดสินว่าชิ้นส่วนนั้นเหมาะกับระบบขับเคลื่อนของคุณหรือไม่
ช่องว่างระหว่างสิ่งที่ชื่อระบุกับสิ่งที่ชิ้นส่วนต้องการคือจุดเริ่มต้นของปัญหาในการสั่งซื้อ ผู้วางแผนสั่งสเตอร์ 48T โดยเทียบกับแบบเก่า จำนวนฟันมาถึงถูกต้อง และเฟืองยังคงไม่สามารถติดตั้งบนเพลาได้ เพราะไม่มีใครยืนยันระยะพิทช์หรือระยะเจาะ คู่มือนี้ครอบคลุมถึงสิ่งที่เฟือง 48 ฟันระบุ ความเร็วและแรงบิดของ 48 ฟันที่เปลี่ยน สิ่งที่ต้องยืนยันก่อนสั่งซื้อ และวิธียืดอายุการใช้งานเมื่อเฟืองทำงาน
การกำหนดระบุข้อเท็จจริงประการหนึ่ง: จานนี้มีฟัน 48 ซี่ ขนาดมาจากโซ่ ไม่ใช่จำนวนฟัน เส้นผ่านศูนย์กลางระยะพิทช์ของเฟือง - วงกลมที่เส้นระยะพิทช์ของโซ่ตามมา - ขึ้นอยู่กับทั้งสองค่า ตามสูตร PD = p / sin(180° / N) โดยที่ p คือระยะพิทช์ของโซ่ และ N คือจำนวนฟัน สำหรับฟัน 48 ซี่ ค่า sin (3.75°) มีค่าประมาณ 0.0654 ดังนั้นเส้นผ่านศูนย์กลางของระยะพิตช์จึงคิดเป็นประมาณ 15.3 เท่าของระยะพิทช์ของโซ่ บนโซ่ #40 (ระยะพิทช์ 12.7 มม.) ที่มีเส้นผ่านศูนย์กลางประมาณ 194 มม. บนโซ่ #60 (ระยะพิทช์ 19.05 มม.) จำนวนฟันเท่ากันจะอยู่ที่ประมาณ 291 มม.
| สนามลูกโซ่ | การกำหนดโซ่ทั่วไป | เส้นผ่านศูนย์กลางสนาม 48T (มม.) | เส้นผ่านศูนย์กลางพิทช์ 48T (นิ้ว) |
|---|---|---|---|
| 9.525 มม. (3/8") | ANSI 35 / 06B | 145.6 | 5.73 |
| 12.7 มม. (1/2") | ANSI 40 / 08B | 194.2 | 7.64 |
| 15.875 มม. (5/8") | ANSI 50 / 10B | 242.7 | 9.56 |
| 19.05 มม. (3/4") | ANSI 60 / 12B | 291.3 | 11.47 |
| 25.4 มม. (1") | ANSI 80 / 16B | 388.4 | 15.29 |
ครอบครัวมาตรฐานมีความสำคัญพอๆ กับการนำเสนอ เฟืองโซ่ 48T ที่ตัดตาม ANSI/ASME B29.1 และอีกตัวที่ตัดตามซีรีส์ ISO 606 / DIN 8187 B มีขนาดระยะพิทช์ร่วมกัน แต่ต่างกันตรงที่นั่งลูกกลิ้งและสัดส่วนแผ่น เนื่องจากโซ่ที่เข้าคู่กันนั้นมีเส้นผ่านศูนย์กลางลูกกลิ้งต่างกัน นี่คือเหตุผลที่ผู้ผลิตจะขอชื่อโซ่ - #40, 08B, 12B - แทนที่จะขอนับจำนวนฟันเพียงอย่างเดียวก่อนที่จะเสนอราคา
ในการขับเคลื่อนด้วยโซ่ อัตราส่วนจะขับเคลื่อนฟันหารด้วยฟันคนขับ จับคู่ไดรเวอร์ 12T กับเฟืองขับ 48T แล้วคุณจะได้อัตราลด 4:1 โดยที่ 750 รอบต่อนาทีให้รอบออก 187.5 รอบต่อนาที โดยมีแรงบิดมากกว่าสี่เท่า ในทางปฏิบัติประมาณ 3.8 ถึง 3.9 เท่า เมื่อแรงเสียดทานของเมชและแบริ่งเข้ามามีส่วนร่วม เปลี่ยนเฟืองขับเป็น 24T และมอเตอร์ตัวเดิมส่งกำลังเพียง 2:1 นั่นคือเหตุผลในทางปฏิบัติที่ 48T ได้รับการระบุ: ลดลงเป็นสองเท่าของ 24T ในแผ่นเดียว โดยมีวงกลมระยะพิทช์ที่ยังพอดีกับเพลาหัวสายพานลำเลียงส่วนใหญ่
การนับฟันยังทำให้การขับขี่ราบรื่นอีกด้วย เฟืองที่ใหญ่กว่าจะเข้าปะทะฟันจำนวนมากในคราวเดียว ดังนั้นการกระทำของคอร์ด - การกระเพื่อมความเร็วที่เกิดจากโซ่พันรูปหลายเหลี่ยม - จะหดตัวลงเมื่อมีการเพิ่มฟัน ส่วนประกอบที่ไวต่อการสึกหรอคือเฟืองขนาดเล็ก ไม่ใช่เฟืองขนาดใหญ่: ต่ำกว่าประมาณ 12 ฟันบนตัวขับ แรงกระแทกแบบตาข่ายและการสึกหรอไต่ขึ้นอย่างรวดเร็ว ซึ่งเป็นเหตุผลว่าทำไมการลดขนาด 4:1 ขึ้นไปจึงทำให้คนขับมีขนาดใหญ่เท่าที่หน้าที่อนุญาต และปล่อยให้เฟืองขับเคลื่อนมีเส้นผ่านศูนย์กลาง ที่ ไกด์เฟือง 18 ฟัน บนเว็บไซต์นี้ครอบคลุมถึงจุดสิ้นสุดเล็กๆ ของการแลกเปลี่ยนแบบเดียวกัน
เมื่ออัตราส่วนได้รับการตัดสินแล้ว คำสั่งซื้อจะมีคำถาม 5 ข้อ:
 เฟืองอุตสาหกรรมสำหรับขับเคลื่อนด้วยโซ่ หลังจากกำหนดอัตราส่วนการขับเคลื่อนแล้ว ตัวเลือกเฟืองจะทำให้การจับคู่เสร็จสมบูรณ์ มีจำหน่ายในประเภทดุม A, B, C และ D สำหรับเครื่องจักรเคมี สิ่งทอ อาหาร และปิโตรเลียม พร้อมตัวเลือกปรับแต่งให้ตรงกับโซ่ที่เลือก ดูผลิตภัณฑ์ →
ด้านโซ่ของการจับคู่ควรมีน้ำหนักเท่ากัน เนื่องจากเฟืองตัวใหม่ที่ใช้โซ่แบบยืดออกจะเสื่อมสภาพภายในไม่กี่สัปดาห์ โซ่ลูกกลิ้งที่มีความแม่นยำระยะพิทช์สั้นในซีรีส์ A และ B เป็นพันธมิตรมาตรฐานสำหรับเฟืองอุตสาหกรรม และโซ่ซีรีส์ B ซึ่งพบได้ทั่วไปในเครื่องจักรที่ผลิตในยุโรป - ใช้ลูกกลิ้งที่มีขนาดใหญ่กว่าเทียบเท่า ANSI ที่ระยะพิทช์เดียวกัน ซึ่งเป็นอีกเหตุผลหนึ่งที่ยืนยันตระกูลมาตรฐานของทั้งสองส่วน
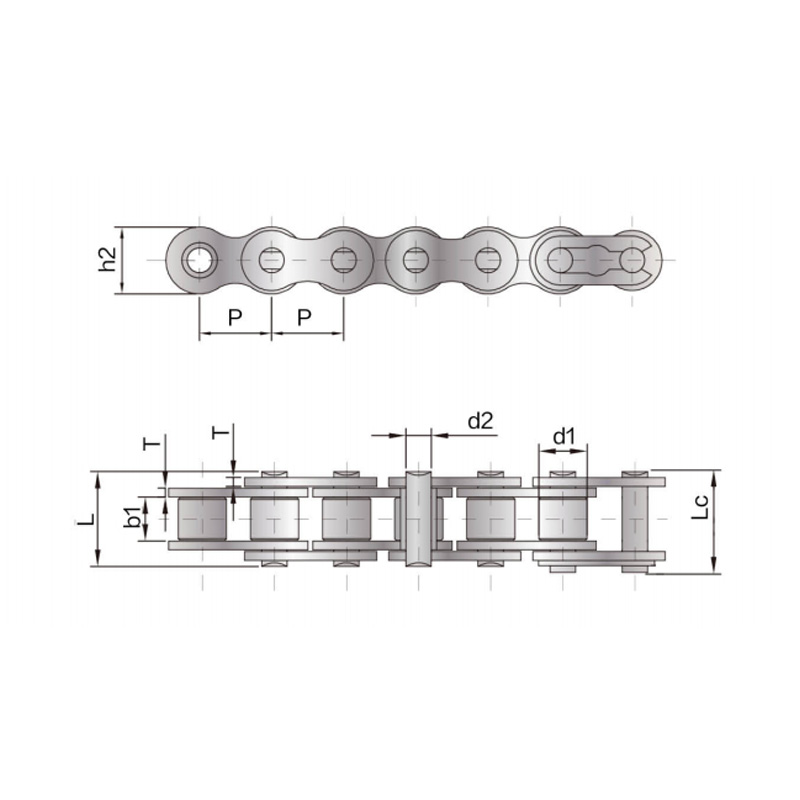 โซ่ลูกกลิ้งความแม่นยำระยะพิทช์สั้นซีรีส์ B พันธมิตรมาตรฐานสำหรับเฟืองอุตสาหกรรม ซึ่งพบได้ทั่วไปในเครื่องจักรที่ผลิตในยุโรปซึ่งมีลูกกลิ้งขนาดใหญ่กว่าเทียบเท่า ANSI ที่ระยะพิทช์เดียวกัน ความต้านทานแรงดึงและความล้าของมันเกินค่า ISO ขั้นต่ำสำหรับการส่งผ่านที่เชื่อถือได้ ดูผลิตภัณฑ์ →
สิ่งแวดล้อมเป็นตัวกำหนดวัสดุ สำหรับไดรฟ์ที่แห้งและมีการป้องกัน เหล็กกล้าคาร์บอนที่มีฟันที่ชุบแข็งถือเป็นค่าเริ่มต้นที่ประหยัด ในกรณีที่มีน้ำ ไอน้ำ หรือสารเคมีปรากฏขึ้น สแตนเลสจะต้องเสียค่าใช้จ่าย: SS304 จัดการการชะล้างตามปกติในโรงงานอาหารและเครื่องดื่ม SS316 เพิ่มโมลิบดีนัมสำหรับการสัมผัสคลอไรด์ เช่น น้ำเกลือ และเครื่องปรุงรส SS630 ที่ชุบแข็งด้วยการตกตะกอนมีความต้านทานแรงดึงประมาณสองเท่าของ SS304 เมื่อเฟืองสเตนเลสยังต้องมีแรงบิดตามจริง และดูเพล็กซ์ SS2205 เหมาะกับงานที่มีความร้อนและมีคลอไรด์หนัก ข้อดีประการหนึ่งที่ต้องแลกกับซัพพลายเออร์: ฟันสเตนเลสไม่สามารถทำให้พื้นผิวแข็งเหมือนเหล็กกล้าคาร์บอนได้เสมอไป ดังนั้นตัวขับที่มีฤทธิ์กัดกร่อนบวกรับภาระสูงจึงมักจะได้รับการแก้ไขด้วยวัสดุที่มีระยะพิทช์หรือดูเพล็กซ์ที่ใหญ่กว่าแทนที่จะเพิ่มความแข็ง
นี่คืองานประจำวันในอุตสาหกรรมวัสดุที่ Fubang โซ่สายพานลำเลียงสแตนเลสและเฟืองที่เข้าคู่กันนั้นใช้งานในสายการผลิตเครื่องจักรอาหาร รถไฟบำบัดน้ำเสีย และระบบลำเลียงโลหะ โดยที่แผ่นเหล็กคาร์บอนจะสึกกร่อนตามโครงฟันภายในหนึ่งฤดูกาล ตัวขับที่รวมการรับแรงกระแทกเข้ากับสภาวะที่ยากมักจะจับคู่โซ่แบบลูกกลิ้งสำหรับงานหนักเข้ากับเฟืองที่แข็งแกร่งสอดคล้องกัน
 โซ่แบบลูกกลิ้งสำหรับงานหนักพร้อมแผ่นหนา สำหรับชุดขับเคลื่อนที่รวมการรับแรงกระแทกเข้ากับสภาวะที่เรียกร้อง โซ่นี้ใช้แผ่นหนาเพื่อความแข็งแรงความเมื่อยล้าที่ดีขึ้นในขนาดเดียวกัน โดยจับคู่กับเฟืองที่แข็งแกร่งสอดคล้องกันในการใช้งานที่รุนแรง ดูผลิตภัณฑ์ →
นิสัยสองประการในการติดตั้งเป็นตัวกำหนดอายุการใช้งานส่วนใหญ่ ประการแรก การจัดตำแหน่ง: วงกลมระยะพิทช์กว้างของเฟือง 48T จะขยายการวางแนวที่ผิดเชิงมุม ดังนั้นให้วางเพลาให้ขนานกันแทนที่จะเชื่อสายตา ไม่เช่นนั้น โซ่จะเดินไปด้านหนึ่งของจานและตัดร่อง ประการที่สอง ความตึงเครียด: สำหรับการขับเคลื่อนในแนวนอน ให้ตั้งเป้าให้ด้านหย่อนประมาณ 2% ของช่วงที่จุดกึ่งกลาง โซ่ตายตัวจะรับน้ำหนักเกินแบริ่งและรากฟันเหมือนกัน ห้ามติดตั้งเฟืองใหม่บนโซ่ที่สึกหรอเช่นกัน โซ่ที่ยืดออกจะเกาะอยู่บนฟันสูงและเกี่ยวเข้ากับตะขอภายในไม่กี่เดือน ดังนั้นควรเปลี่ยนโซ่และเฟืองทั้งสองเป็นชุด
หลังจากสตาร์ทเครื่อง ให้ตรวจสอบที่เวลา 50 ชั่วโมงเพื่อยืนยันว่าโซ่เข้าที่อย่างถูกต้อง จากนั้นทุกเดือน: สังเกตโปรไฟล์ฟันที่เกี่ยวหรือไม่สมมาตร เปลี่ยนโซ่ให้ยืดออกประมาณ 2-3% แทนที่จะรอให้เห็นการข้าม และหล่อลื่นตามการออกแบบของไดรฟ์ สำหรับรายการตรวจสอบที่กว้างขึ้นสำหรับประเภทเฟืองและการใช้งานสายพานลำเลียง คู่มือการเลือกเฟืองและการบำรุงรักษา ลึกลงไป
ลำดับการสั่งซื้อโดยย่อ: จำนวนฟันจะกำหนดอัตราส่วน ระยะพิทช์ของโซ่จะกำหนดเส้นผ่านศูนย์กลาง รูและดุมจะตัดสินใจว่าจะติดตั้งหรือไม่ และสภาพแวดล้อมจะเลือกวัสดุ สเตอร์ 48 ฟันที่ได้รับการยืนยันทั้ง 4 ซี่นั้นเป็นหนึ่งในส่วนประกอบที่ให้อภัยได้มากที่สุดในระบบขับเคลื่อน - การมีส่วนร่วมที่มากขึ้น เอาท์พุตที่นุ่มนวลขึ้น และการบริการที่คาดเดาได้นานหลายปี
Suzhou Fubang Machinery Chain Transmission ผลิตโซ่และเฟืองร่วมกันที่โรงงานขนาด 18,000 ตร.ม. ในซูโจว โดยตัดให้ได้มาตรฐาน GB, ISO, ANSI และ DIN ในเกรดคาร์บอนและสเตนเลสตั้งแต่ SS304 ถึง SS2205 พร้อมรูสั่งทำพิเศษ ดุม และจำนวนเกลียวที่ผลิตจนถึงการวาด การผลิตดำเนินการภายใต้การจัดการคุณภาพ ISO 9001:2015 พร้อมศูนย์ทดสอบภายในบริษัท และไม่มีการเสนอราคาใดๆ เมื่อคำสั่งซื้อ 48T ไม่ชัดเจน การส่งข้อกำหนดของโซ่เก่ามักจะเป็นวิธีที่เร็วที่สุดในการล็อคการดึงลง
ความต้านทานแรงดึงและความล้าของโซ่ลูกกลิ้งความแม่นยำระยะพิทช์สั้นซีรีส์ B มีค่าถึง 1.1 เท่าหรือมาก...
See Details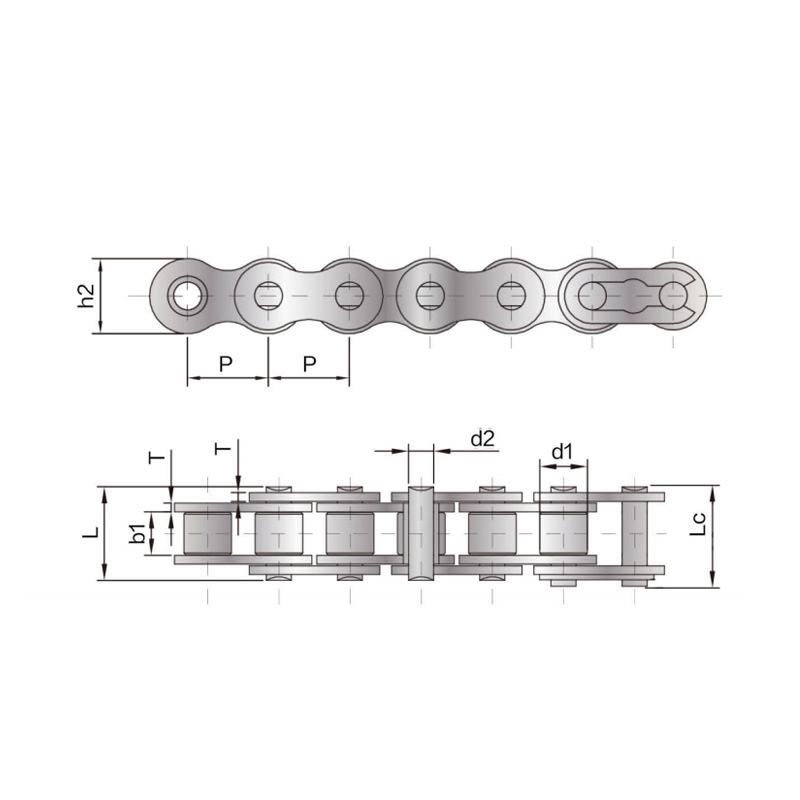
โซ่แบบลูกกลิ้งที่มีความแม่นยำสูงสำหรับงานหนักใช้การออกแบบแผ่นโซ่ที่หนาขึ้นโดยใช้โซ่แบบลูกกลิ้งที่...
See Details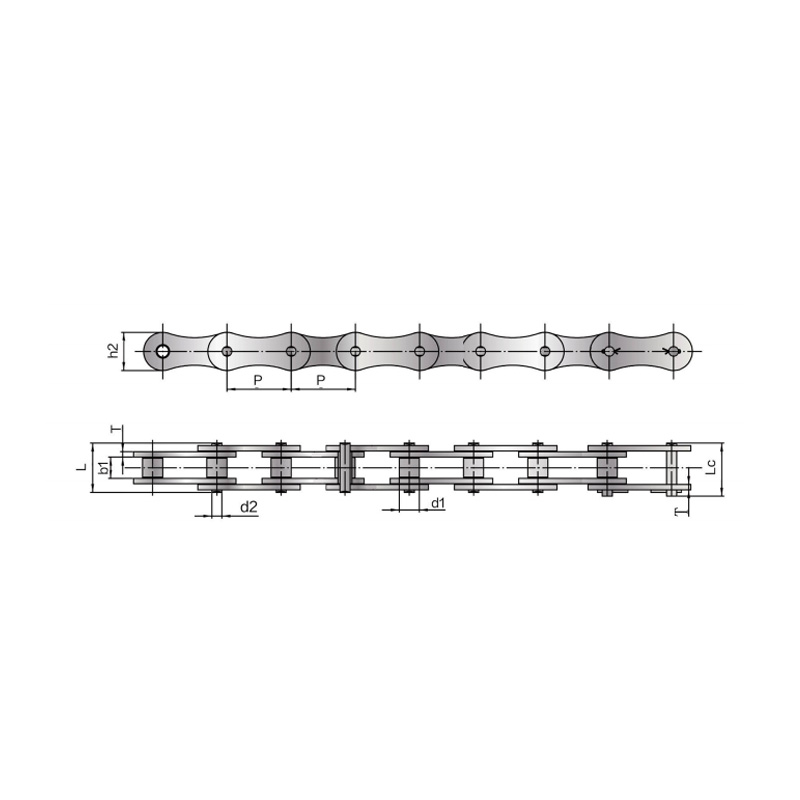
โซ่ขับเคลื่อนสองระดับเป็นไปตามมาตรฐานสากลต่างๆ ระยะพิทช์ของโซ่ขับแบบพิทช์คู่เป็นสองเท่าของโซ่แบบล...
See Details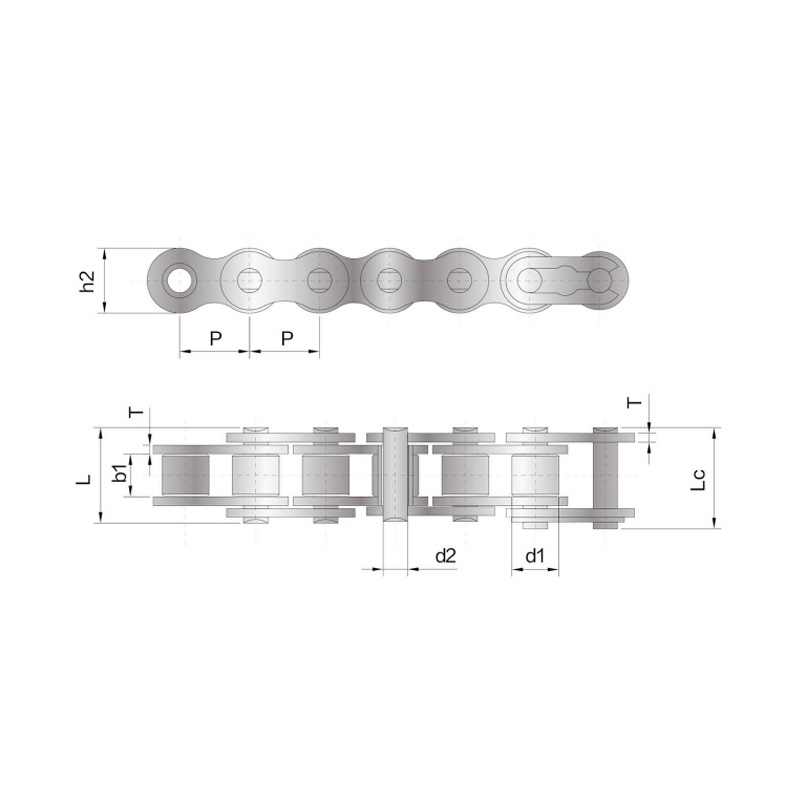
นอกจากนี้เรายังผลิตโซ่ขับเคลื่อนแบบลูกกลิ้งแถวเดี่ยวในขนาดและหลากหลายมากขึ้น ผลิตภัณฑ์สั่งทำพิเศษ...
See Details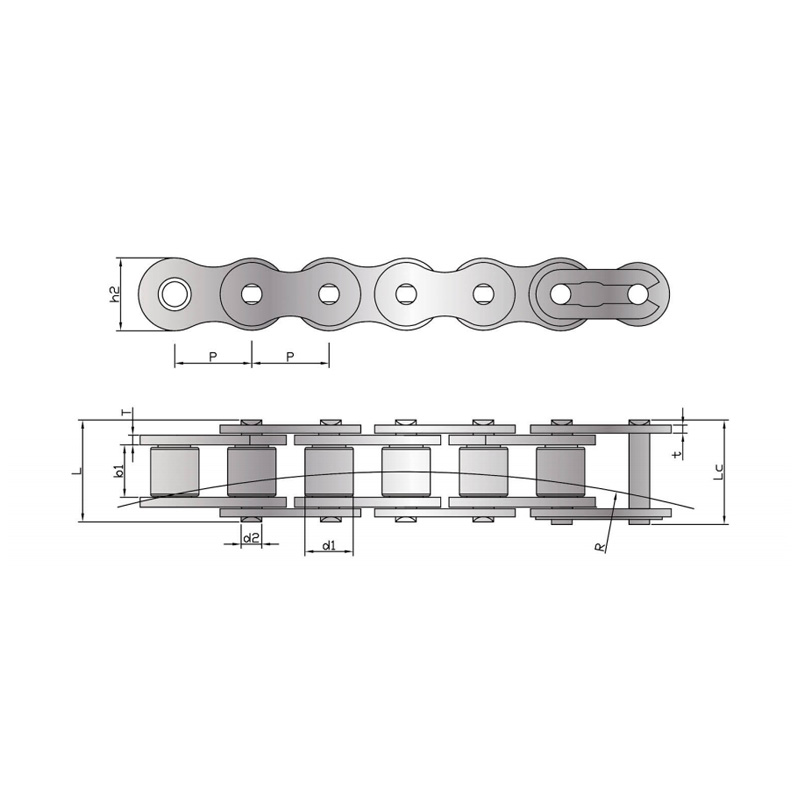
โซ่โค้งด้านข้างหมายถึงการเปลี่ยนขนาดของชิ้นส่วนในการออกแบบโซ่แบบลูกกลิ้งที่มีความแม่นยำระยะพิทช์ส...
See Details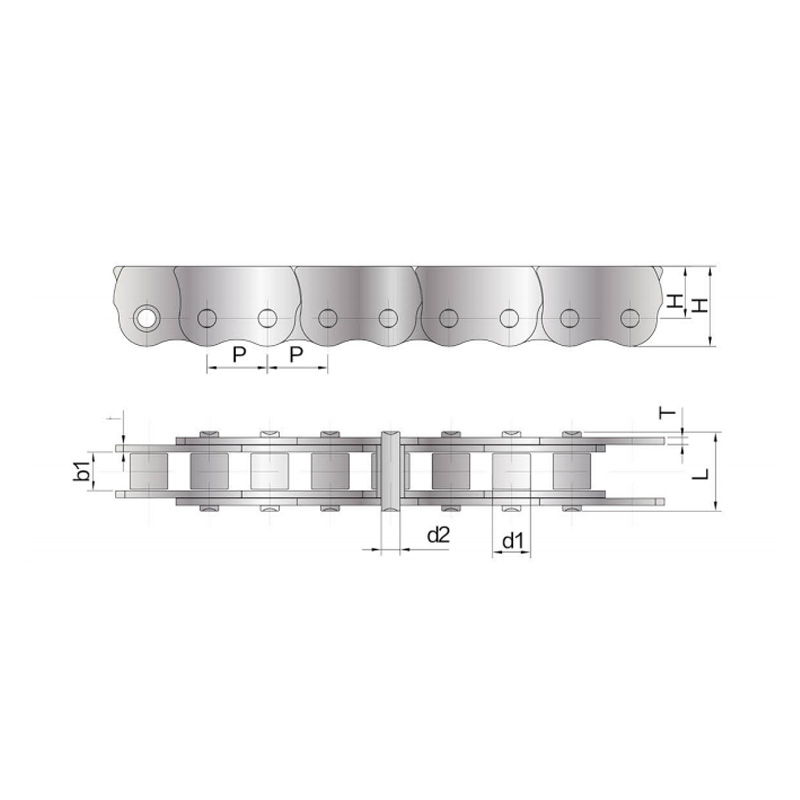
โซ่กันสะเทือนสำหรับดันหน้าต่างเป็นผลิตภัณฑ์ที่ใช้งานได้จริงโดยมีชิ้นส่วนและขนาดที่ออกแบบมาเป็นพิเ...
See Details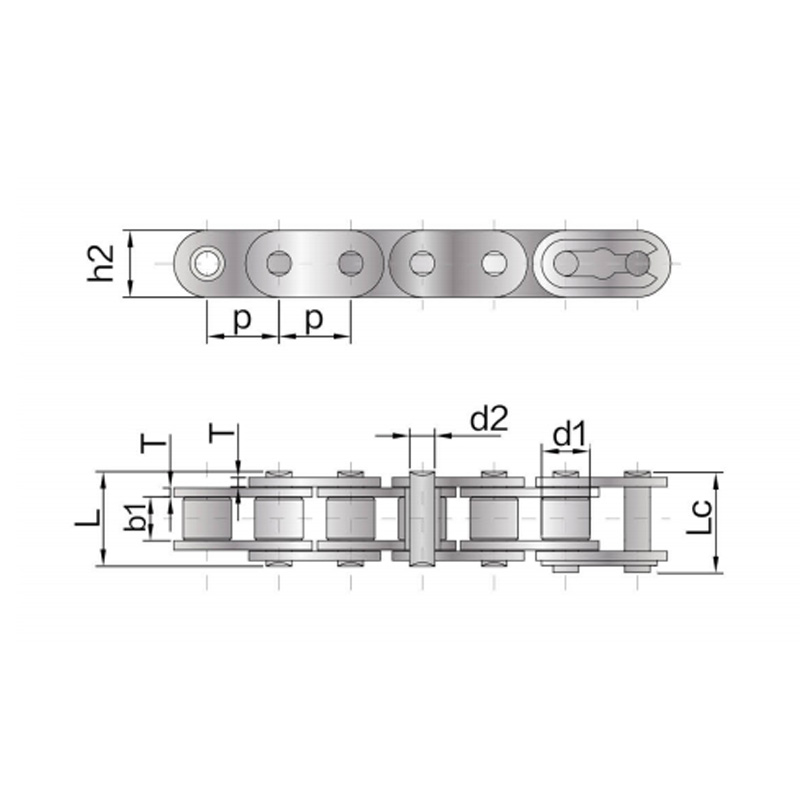
โซ่แบบลูกกลิ้งที่มีความแม่นยำแผ่นตรงระยะพิทช์สั้นซีรีส์ A มีระยะพิทช์น้อยกว่า จำนวนลูกกลิ้งที่ค่อ...
See Details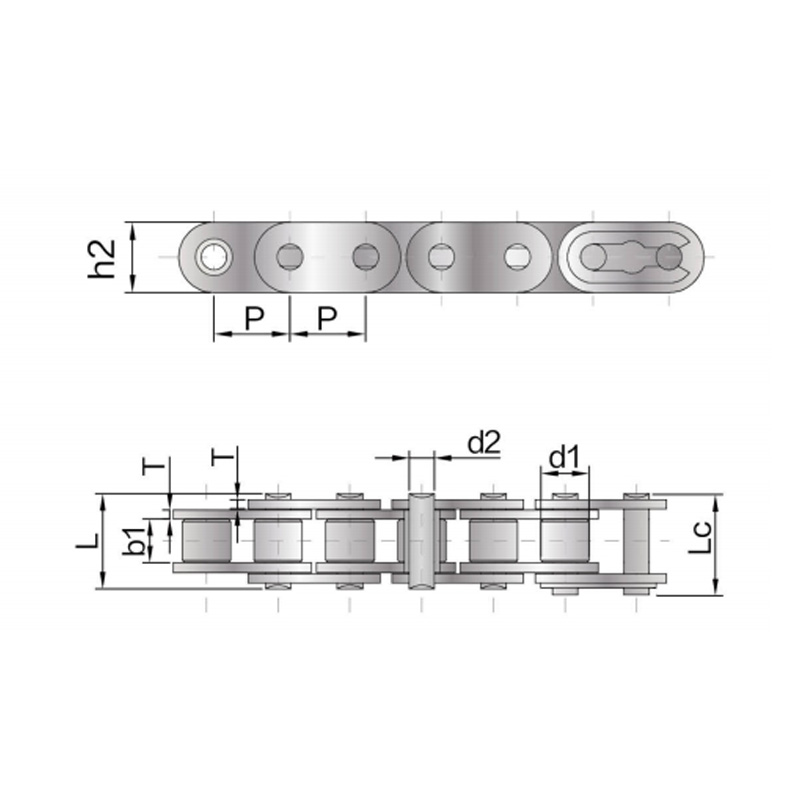
ขนาดโซ่ฐานของโซ่แบบลูกกลิ้งลำเลียงเป็นไปตามมาตรฐาน ISO, ASME/ANSI, DIN, JIS และมาตรฐานอื่นๆ โซ่ลู...
See Details© Suzhou Fubang Machinery Chain Transmission Manufacturing Co., Ltd. Stainless Steel Roller Chains Manufacturers Conveyor Chains Suppliers